 деревня Орехово, дом А-121, Сосновское сельское поселение, Приозерский район
 Ежедневно с 09:00 до 19:00


В ролике показано соединение ПНД-трубы муфтой, к контактам которой подключены провода сварочного аппарата. Автор называет её электромагнитной; технически такой процесс обычно относят к электромуфтовой сварке: встроенный нагревательный элемент разогревает сопрягаемые поверхности, и после выдержки они образуют единый узел. Затем ту же операцию планируют повторить на колене газовой трассы к газгольдеру.
Что показано при сварке газовой ПНД-трубы
Во время цикла соединение закрыто тканью, а кабели аппарата подходят к клеммам муфты. После завершения автор отмечает, что труба сварилась и стала единым целым. Далее монтажники должны выполнить соединение на отводе, после чего остаётся дождаться подготовленного заказчиком участка трубы для окончательной стыковки.
Видео показывает короткий момент технологического процесса. Качество шва зависит не только от нагрева: важны подготовка поверхности, соосность, параметры аппарата и неподвижность деталей во время охлаждения.
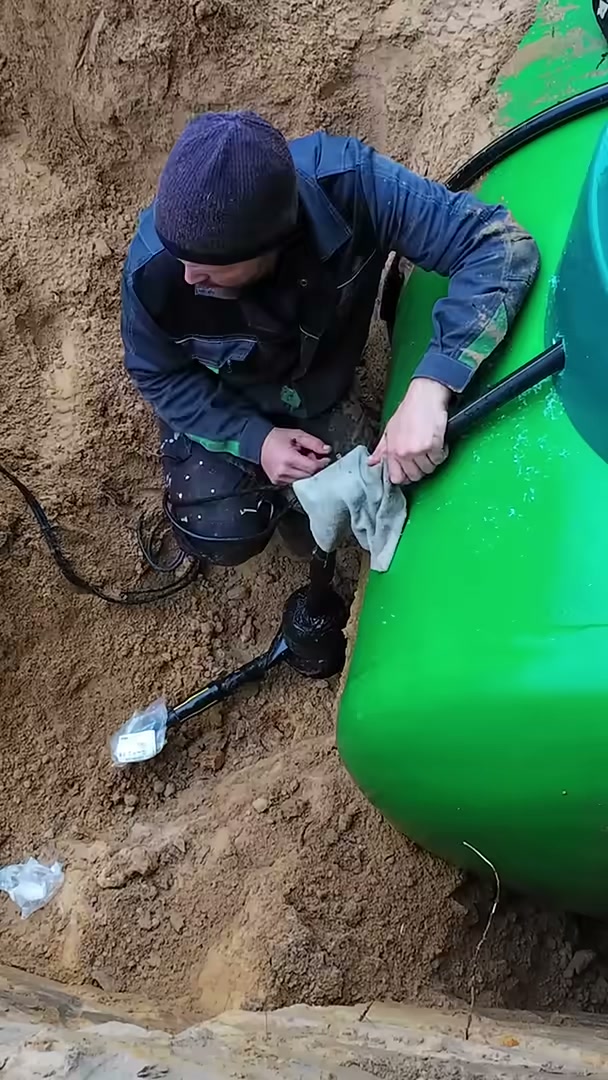
Как работает электромуфта для газовой ПНД-трубы
Внутри фитинга находится нагревательный элемент. Аппарат подаёт заданный режим, материал муфты и наружный слой трубы размягчаются, а после охлаждения формируется соединение. Параметры выбирают не на глаз: они зависят от фитинга, диаметра и указаний производителя.
Для подземной части автономного газоснабжения используют материалы и фитинги, предназначенные именно для соответствующей среды и проекта. Общее устройство системы описано в материале о принципе работы газгольдера.

Этапы электромуфтовой сварки газовой ПНД-трубы
| Этап | Действие | Контроль |
|---|---|---|
| Резка | готовят ровные торцы трубы | геометрия без смятия |
| Разметка | отмечают глубину входа | полная посадка в фитинг |
| Подготовка | обрабатывают и очищают поверхность | нет грязи, влаги и жира |
| Сборка | вставляют трубы и фиксируют | соосность без напряжения |
| Сварка | запускают заданный цикл | режим и сообщения аппарата |
| Охлаждение | сохраняют неподвижность | выдержка до снятия фиксаторов |
Подготовка газовой ПНД-трубы перед сваркой
Поверхность в зоне соединения очищают и подготавливают предназначенным инструментом. Простого визуального удаления пыли недостаточно: окисленный наружный слой и загрязнение могут помешать равномерному сплавлению. После подготовки к зоне сварки не прикасаются грязными руками.
Торцы вводят в муфту до разметки, а детали фиксируют. Изгибающая нагрузка от длинной трубы не должна смещать соединение. Это особенно важно на объектах со сложной трассой, примеры которых представлены в разделе выполненных работ.
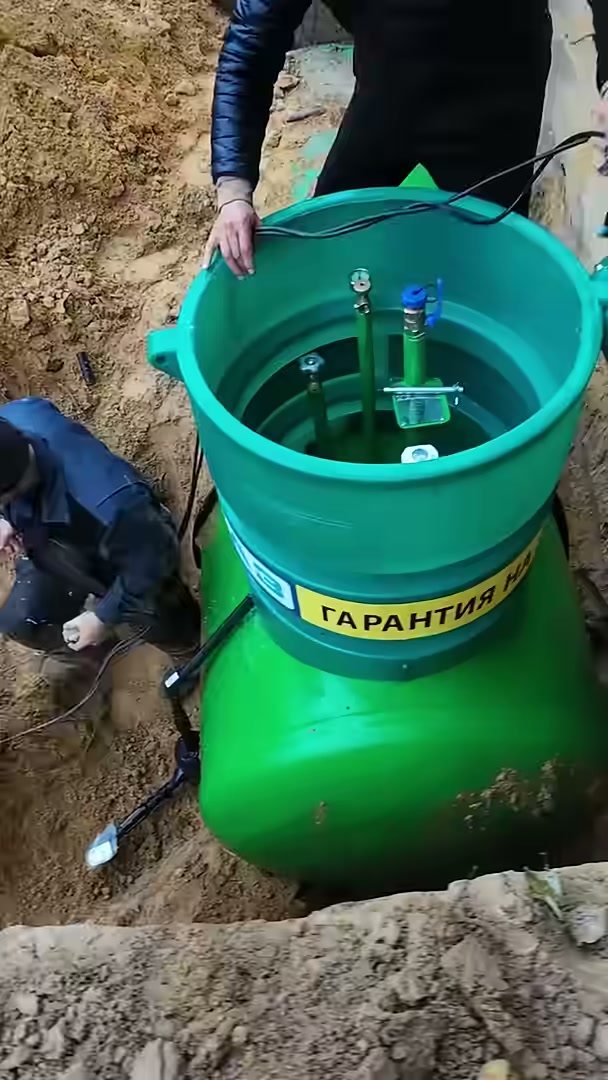
Контроль режима сварки газовой ПНД-трубы
Сварочный аппарат должен соответствовать применяемым фитингам. Оператор вводит или считывает требуемые параметры, проверяет питание и наблюдает завершение цикла. Фраза из ролика о нагреве «в соответствии с диаметром трубы» передаёт общий смысл, но фактический режим задаётся маркировкой конкретной муфты.
Узел нельзя шевелить сразу после отключения тока. Необходимая выдержка позволяет материалу остыть без нарушения структуры. Время фиксируют, а индикаторы фитинга и отчёт аппарата используют как часть контроля, но не как единственное доказательство качества.
Проверка сварного соединения газовой ПНД-трубы
После охлаждения осматривают положение муфты, отсутствие смещения, загрязнения и следов перегрева. Затем готовую газовую трассу испытывают в предусмотренном проектом порядке до обратной засыпки. Если цикл завершился ошибкой или соединение сдвинулось, его не пытаются «догреть» произвольно.
Схему трассы согласуют с комплексным решением газификации, характеристиками резервуара и цокольным вводом. Для оборудования СпецГаз и других марок соблюдают документацию конкретной комплектации.
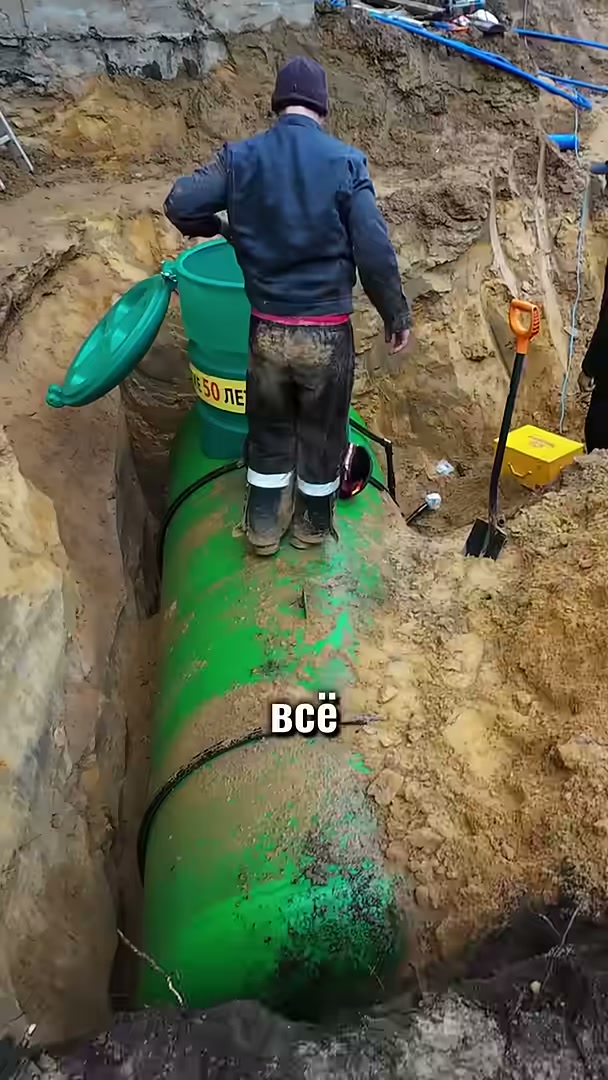
Засыпка газовой трассы после сварки ПНД-трубы
Трубу закрывают только после контроля и испытаний. В зоне трассы используют грунт без камней, сохраняют проектное положение и устанавливают предусмотренные защитные и сигнальные элементы. Исполнительные фотографии помогают найти соединения при будущем обслуживании.
После сдачи системы владелец планирует эксплуатацию и заправку газгольдера, не вмешиваясь в подземный газопровод. О принципах автономной системы также рассказывает статья о газгольдере для дома; контакты специалистов доступны на официальном сайте.
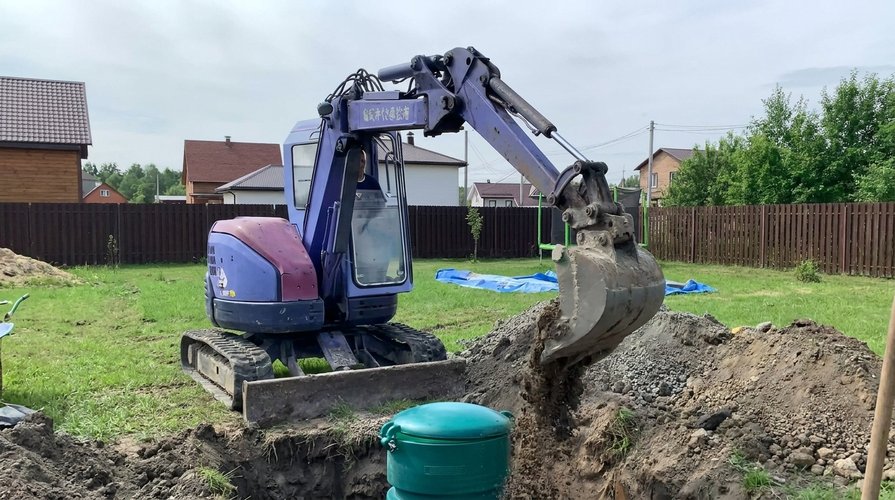
Протокол сварки газовой ПНД-трубы
Для ответственной газовой трассы полезно сохранять данные каждого соединения: дату, исполнителя, тип фитинга, параметры цикла и результат аппарата. Номер узла связывают со схемой и фотографией до засыпки. Если оборудование формирует электронный отчёт, его прикладывают к исполнительной документации.
Запись не заменяет испытания, но позволяет восстановить историю монтажа и быстрее разбирать отклонения. Отсутствие ошибки на дисплее также не отменяет визуальный контроль посадки муфты и соблюдение времени охлаждения.
Типичные ошибки при сварке газовой ПНД-трубы
К дефектам приводят влажная поверхность, повторное загрязнение после обработки, неполная посадка, смещение деталей и движение до охлаждения. Опасно корректировать режим вручную без документации фитинга или повторно нагревать сомнительный узел. Такое соединение оценивает специалист и при необходимости вырезает с установкой нового фитинга.
Частые вопросы о сварке ПНД-трубы в процессе автономной газификации
Можно ли двигать газовую ПНД-трубу сразу после сварки?
Нет, соединение сохраняют неподвижным до окончания установленного времени охлаждения.
Зачем очищать газовую ПНД-трубу перед электромуфтовой сваркой?
Грязь, влага и окисленный слой мешают равномерному формированию соединения.
Как выбирают режим сварки газовой ПНД-трубы?
По данным конкретного фитинга и инструкции оборудования, а не только по внешнему диаметру.
Когда сварную газовую трассу можно засыпать?
После охлаждения, осмотра, испытаний и фиксации скрытых работ.